


En Ibercassel estamos especializados en la instalación y puesta en marcha de inspección de la calidad en línea y hay un diagnóstico que repetimos más que ningún otro: un detector de metales industrial perfectamente calibrado, del modelo correcto para el producto, que aun así no alcanza la sensibilidad prometida. Cuando eso pasa, la causa casi nunca está dentro del equipo. Está alrededor.
Se llama zona libre de metales, es el espacio que el detector necesita tener despejado a su alrededor, y es uno de los problemas más baratos de resolver si se detecta a tiempo. Te explicamos qué es, qué la invade en una planta real y cómo comprobar tú mismo si es la causa de tus rechazos.
¿Qué es exactamente la zona libre de metales?
Un detector de metales no busca metal: busca desequilibrios. Genera un campo electromagnético equilibrado y vigila sus alteraciones, que interpreta como presencia de contaminación metálica.
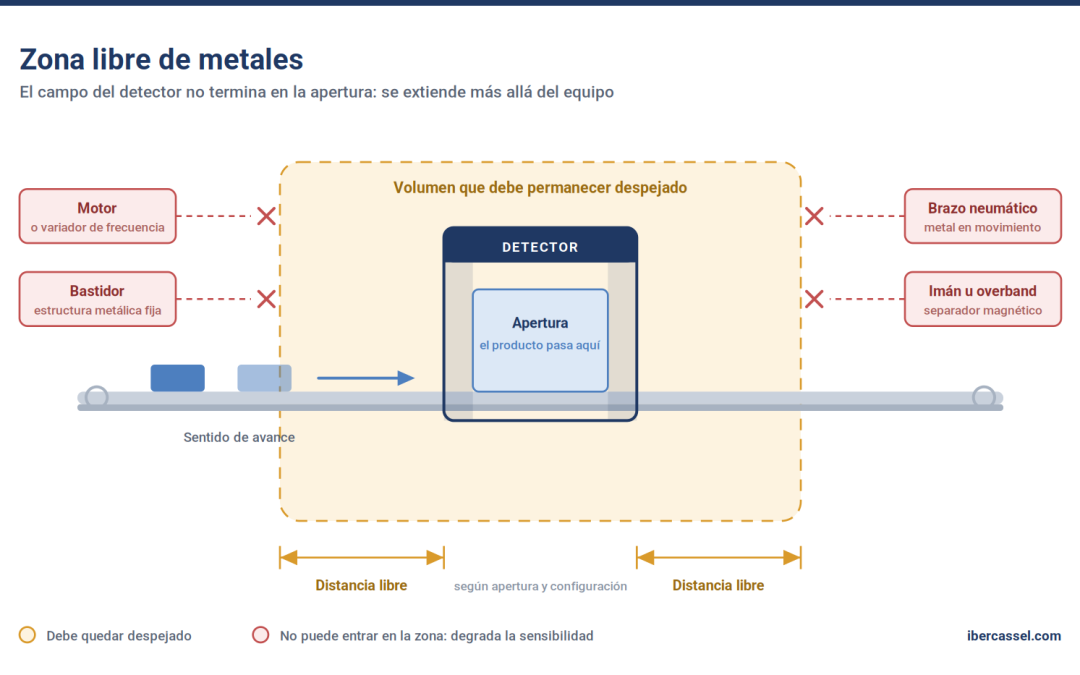
El problema es que ese campo no se detiene en los bordes de la apertura: se extiende algo más allá, hacia fuera. Todo lo que haya dentro de ese volumen forma parte del entorno que el equipo tiene que interpretar. Si dentro hay una estructura metálica, un motor o una pieza en movimiento, el detector recibe señales que nada tienen que ver con tu producto.
La zona libre de metales es ese volumen que debe permanecer despejado. Su tamaño depende de las dimensiones de la apertura y de la configuración del equipo, así que no hay una cifra universal. Es un dato que nuestros técnicos determinan para cada instalación y que dejamos reflejado en la puesta en marcha.
Qué invade la zona libre en una planta real
La zona libre se pierde casi siempre por acumulación, no por una decisión concreta. Estos son los intrusos habituales.
- Estructura metálica fija. Bastidores, barandillas, pilares, bandejas, canaletas o la propia estructura de las cintas transportadoras. El metal fijo es el caso más benigno, porque el equipo puede compensarlo durante el ajuste inicial, pero reduce el margen disponible y limita la sensibilidad máxima alcanzable.
- Metal en movimiento. Este es mucho peor. Una cadena que gira, un brazo neumático que entra y sale, una puerta que se abre, un carro que pasa cerca a horas concretas. El metal móvil genera una señal cambiante que el equipo no puede compensar de forma estable, y es la causa típica de rechazos que aparecen y desaparecen sin patrón aparente.
- Motores, imanes y variadores de frecuencia. Son fuentes de interferencia electromagnética, no solo masas metálicas. Conviene tener presentes también los imanes y overbands instalados como separadores en la propia línea. Los detectores de gama industrial declaran distancias mínimas concretas respecto a motores o imanes: en algunos casos se especifica una separación mínima de unos dos metros entre la sonda y motores o imanes. Es un buen indicador del orden de magnitud a considerar.
- Otro detector de metales demasiado cerca. Dos detectores contiguos pueden interferirse si trabajan en frecuencias próximas. Los equipos Metal Shark que distribuimos desde Ibercassel disponen de hasta cuatro frecuencias y de ajuste automático de la frecuencia de barrido precisamente para evitar conflictos con señales cercanas, pero la separación física sigue siendo la primera línea de defensa.
Cómo afecta la vibración a la detección de metales
Si el bastidor vibra, la posición relativa entre las bobinas y la estructura metálica del entorno cambia constantemente, aunque sea en décimas de milímetro. Para el equipo, eso es ruido.
Las fuentes habituales son una envasadora contigua, una cinta mal tensada, un compresor o un suelo que transmite vibración desde otra máquina. Conviene revisarlo cuando los falsos rechazos aparecen solo en determinados momentos del turno, que suele coincidir con el arranque de otro equipo.
Los equipos incorporan un filtro digital contra parásitos ambientales que elimina buena parte de las señales indeseadas. Pero el filtro tiene un límite, y no sustituye a una instalación estable.
Qué ocurre cuando no se respeta la distancia mínima
Lo que ocurre casi siempre no es que el equipo deje de funcionar. Es peor: se baja la sensibilidad hasta que los falsos rechazos desaparecen.
En ese momento la línea vuelve a ir fluida, se dejan de acumular incidencias y el problema parece resuelto. Pero el detector ha dejado de detectar lo que debería. Sigue instalado, sigue en el plan de autocontrol y sigue pasando la auditoría documental, mientras que en la práctica ya no protege el producto. Es un punto de control que existe en el papel y no en la realidad.
Y hay un efecto secundario: cuando llega el test de verificación con patrones de calibración certificados, el equipo no alcanza la sensibilidad declarada. Entonces empieza la búsqueda del problema en el sitio equivocado, revisando el detector en lugar de su entorno.
Cómo detectar el problema en diez minutos y sin instrumental
No hace falta instrumental. Con el equipo en marcha y sin producto en la cinta:
- Observa la señal en reposo. Si oscila sin que pase nada por la apertura, hay algo del entorno metiéndose en el campo.
- Acciona los equipos contiguos uno a uno. La envasadora, el brazo de rechazo, la cinta de salida. Anota si la señal se mueve al arrancar alguno.
- Acerca una pieza metálica progresivamente desde fuera hacia la apertura y localiza a qué distancia empieza a reaccionar. Ese es el alcance real del campo en tu instalación.
- Toca el bastidor con la mano mientras la línea trabaja. Si notas vibración, ya tienes un candidato.
- Revisa el histórico de rechazos. Si se concentran a horas concretas, busca qué ocurre en la planta a esas horas.
Si la señal se mueve al accionar un equipo contiguo, tienes el diagnóstico hecho antes de llamar a nadie.
Qué hacer si tu línea de producción no tiene espacio suficiente
En muchas plantas la línea ya está montada y mover el detector no es viable pero hay margen de maniobra.
Lo primero es sustituir metal por material no metálico donde se pueda: bandejas, guías, protecciones y soportes próximos a la apertura. Suele haber más piezas prescindibles de las que parece. Lo segundo es separar lo que se mueve: a menudo basta con desplazar unos centímetros un brazo neumático o reorientar una estructura.
Y si aun así el espacio sigue siendo el límite, la tercera vía es el formato del equipo. El Metal Shark GF en versión compacta está pensado para emplazamientos reducidos, y puedes ver todas las configuraciones en nuestra gama completa de detectores de metales.
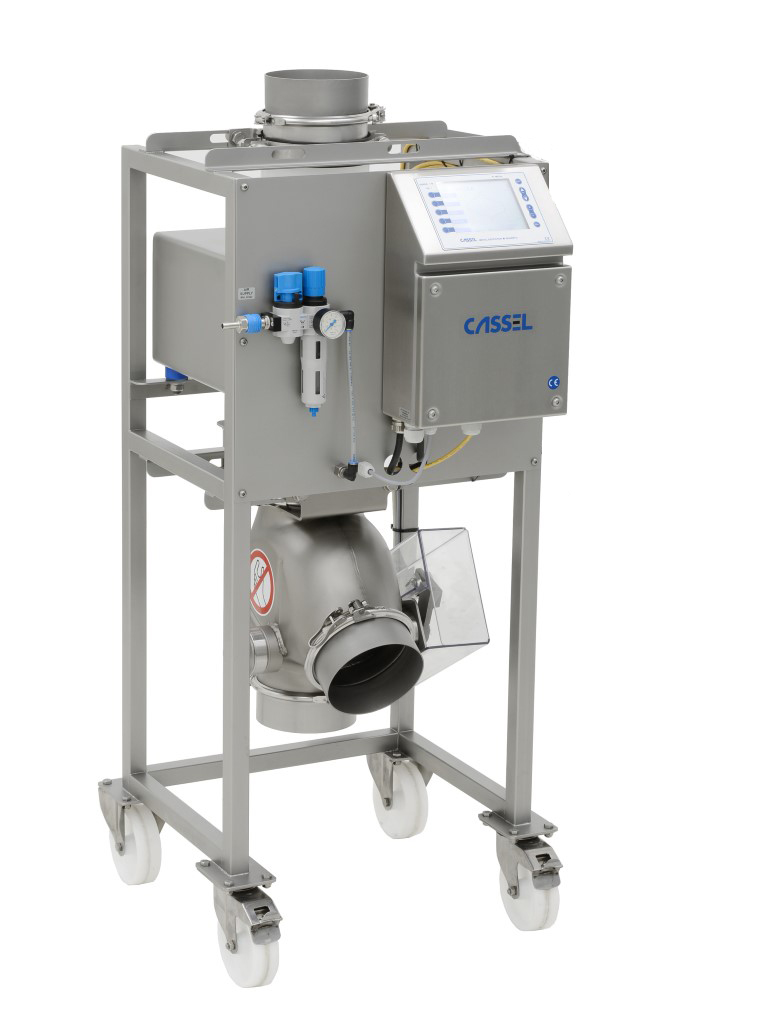 Metal Shark GF | 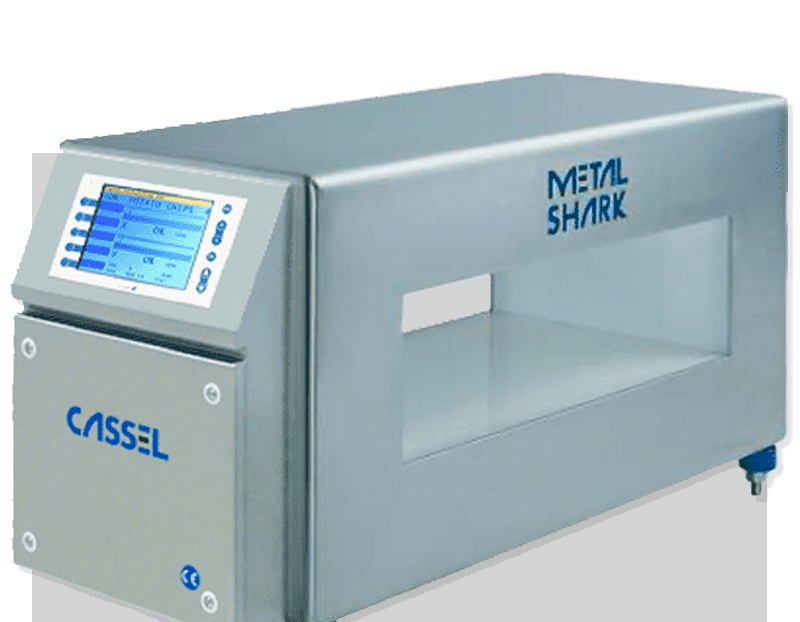 Shark BD |  Shark in Liquid | 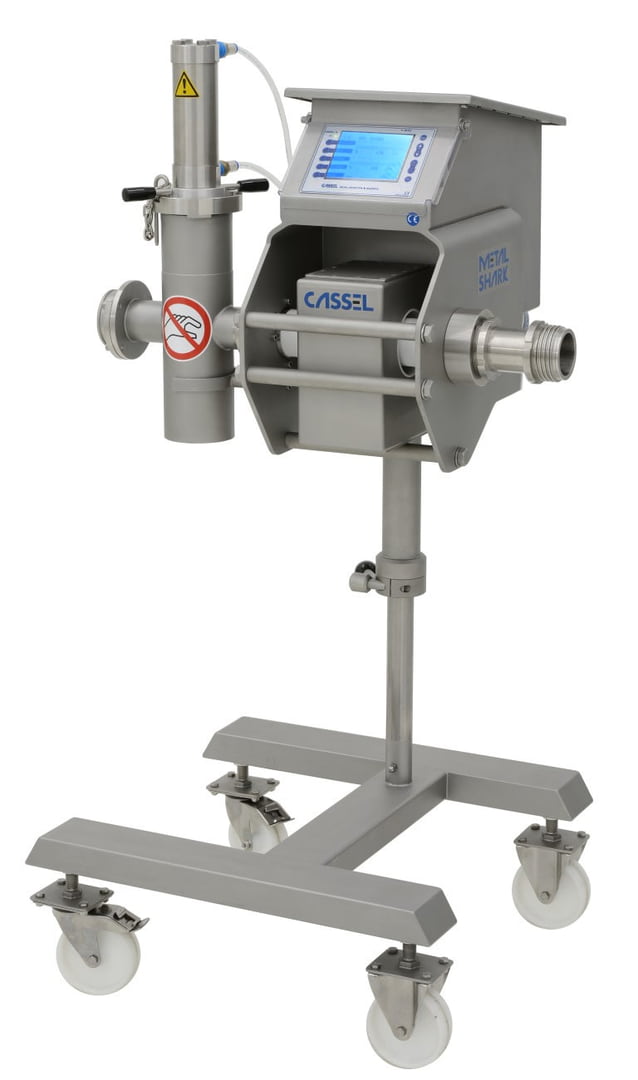 Shark In-Meat |
Es decir, antes de dar por buena la sensibilidad de un detector, mira a su alrededor. El campo electromagnético no termina en la apertura, y todo lo que haya cerca forma parte del problema o de la solución.
En Ibercassel comprobamos la zona libre de metales en cada instalación y en cada visita de mantenimiento, porque es donde más veces está la respuesta. Y cuando no está ahí, al menos lo hemos descartado antes de tocar el equipo.
¿Tu detector no alcanza la sensibilidad que necesitas?
- ✔ Revisamos tu instalación y te decimos si el problema es el entorno o el equipo.
- ✔ Te indicamos la zona libre de metales que necesita tu configuración concreta.
- ✔ Si hace falta, definimos contigo un equipo a medida de tu línea y tu producto.
Escríbenos a través del formulario de contacto o llámanos y lo vemos. También puedes solicitar una visita de servicio técnico para revisar los equipos que ya tienes instalados.